

Solución de problemas en máquinas de soldadura de HDPE: 12 problemas comunes y comprobaciones en campo
Una mala soldadura a tope no significa automáticamente que la máquina esté defectuosa. La contaminación de la tubería, parámetros incorrectos, presión de arrastre, potencia inestable y una secuencia de operación inadecuada pueden producir síntomas que parecen mecánicos. Una rutina de resolución de problemas rigurosa comienza con la seguridad y luego revisa los sistemas hidráulico, de calentamiento, de revestimiento, de alineación y de control uno por uno. Nunca continúe soldando si la máquina no puede mantener la temperatura, la presión o la alineación requeridas.
12 problemas comunes en máquinas de soldadura de HDPE y comprobaciones en campo
Realice estas comprobaciones en orden, aislando las fallas de la máquina de las fallas del proceso a medida que avanza. Cuando una comprobación requiera un procedimiento de servicio aprobado, siga la documentación del fabricante en lugar de improvisar ajustes.
1. La máquina no generará presión hidráulica.
Compruebe el nivel de aceite hidráulico, las fugas visibles, las conexiones de las mangueras y los acoplamientos rápidos. Confirme que el motor de la bomba gira en la dirección correcta, si corresponde. Una válvula de alivio demasiado baja, una bomba desgastada o una fuga interna en la válvula también pueden impedir la acumulación de presión. No compense ajustando las válvulas al azar; compare la lectura con el manual de la máquina y el procedimiento de servicio aprobado.
2. La presión aumenta pero disminuye lentamente.
La pérdida de presión puede deberse a fugas externas, sellos de cilindro desgastados, acoplamientos con fugas, válvulas de control defectuosas o un manómetro que no marque correctamente. Limpie primero la máquina para que se vean las fugas recientes y, a continuación, aísle las secciones del circuito solo si el procedimiento de servicio lo permite. Para un diagnóstico más detallado de la pérdida de presión, consulte la guía de selección y mantenimiento de la máquina de fusión a tope RIYANG .
3. El calentador no alcanza la temperatura programada.
Verifique la tensión de alimentación, los enchufes, los cables, los interruptores y el punto de ajuste del controlador. Si la alimentación es correcta, es posible que personal cualificado deba comprobar la resistencia calefactora, el sensor, el relé de estado sólido o el controlador. Una resistencia que tarda mucho en alcanzar la temperatura deseada también puede indicar una tensión de alimentación baja o una resistencia defectuosa.
4. La temperatura del calentador es irregular.
Un controlador puede mostrar el valor correcto aunque la superficie de la placa presente zonas calientes y frías. Verifique la temperatura utilizando un método de medición de temperatura superficial calibrado adecuado y siguiendo el procedimiento del fabricante. Los daños en el elemento calefactor, la ubicación del sensor o el estado de la placa pueden provocar un calentamiento no uniforme. No suelde hasta que el calentador cumpla con la tolerancia requerida para el procedimiento.
5. El tubo se adhiere a la placa calefactora.
Inspeccione la superficie antiadherente para detectar daños y contaminación. La placa debe limpiarse antes de cada ciclo de fusión utilizando métodos que no rayen el recubrimiento. Una temperatura excesiva o una herramienta de limpieza inadecuada pueden acortar la vida útil del recubrimiento. Si la superficie de la placa está muy dañada, se debe reparar en lugar de cubrirla con agentes desmoldantes.
6. La fresadora funciona pero corta de forma desigual.
Verifique el estado de la cuchilla, su instalación, el asiento de la fresa y la sujeción del tubo. Un soporte suelto o deformado puede provocar el desplazamiento del plano de corte. Confirme que ambos extremos del tubo produzcan virutas continuas y uniformes, y que los extremos mecanizados se unan perfectamente sin dejar espacios visibles.
7. La fresadora se bloquea bajo carga.
Inspeccione la fuente de alimentación, el motor o la unidad de perforación, la transmisión y las cuchillas de corte. Las cuchillas desafiladas aumentan considerablemente la carga. En equipos que utilizan una unidad de potencia comercial reemplazable, el reemplazo local puede reducir el tiempo de inactividad, pero la pieza de repuesto debe cumplir con las especificaciones del fabricante.
8. Los extremos de las tuberías están desalineados después del mecanizado.
Verifique los insertos, el estado de las abrazaderas, el soporte de la tubería y la estructura de la máquina. Una tubería pesada que sobresalga de la máquina puede torcer el carro y provocar desniveles. Utilice rodillos o soportes para mantener el eje central de la tubería alineado con la máquina. No aplique una fuerza de sujeción excesiva para ocultar un problema de soporte.
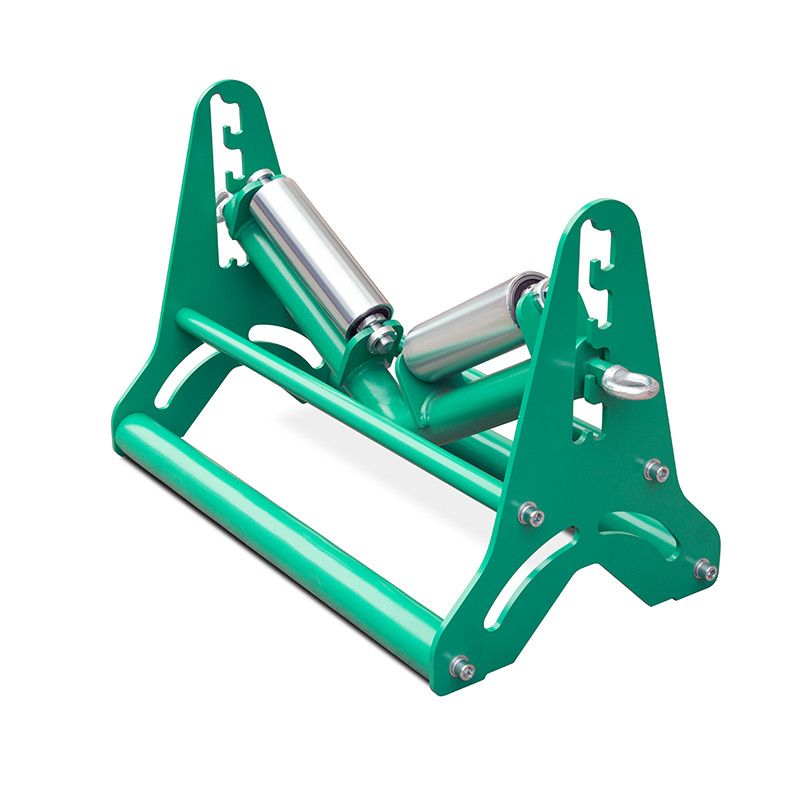
9. La presión de arrastre varía de una junta a otra.
La fricción con el suelo, la curvatura de la tubería, la pendiente y una mala colocación de los rodillos pueden modificar la fuerza necesaria para mover el carro. Vuelva a medir la resistencia cuando cambie la configuración de la tubería. Si la resistencia es inestable, mejore el soporte y la alineación de la tubería antes de modificar la presión de soldadura.
10. Los disyuntores se disparan o el generador tiene dificultades.
Sume el calentador, la unidad de alimentación, la unidad hidráulica y las cargas auxiliares, y compárelas con la potencia nominal continua, el voltaje y la fase del generador. Los cables de extensión largos y de calibre insuficiente pueden provocar una caída de voltaje. Los calentadores grandes pueden consumir mucha energía durante el calentamiento, por lo que la selección del generador debe incluir un margen adecuado.
11. La pantalla de control o el registrador de datos no guarda registros.
Verifique el inicio de sesión del usuario, la configuración del proyecto, la memoria disponible, el formato del dispositivo USB y los mensajes del software. Proteja la caja de control de la entrada de agua y de la inestabilidad de la alimentación eléctrica. Para las máquinas conectadas, el diagnóstico remoto puede ayudar a identificar problemas de software o configuración sin necesidad de una visita presencial.
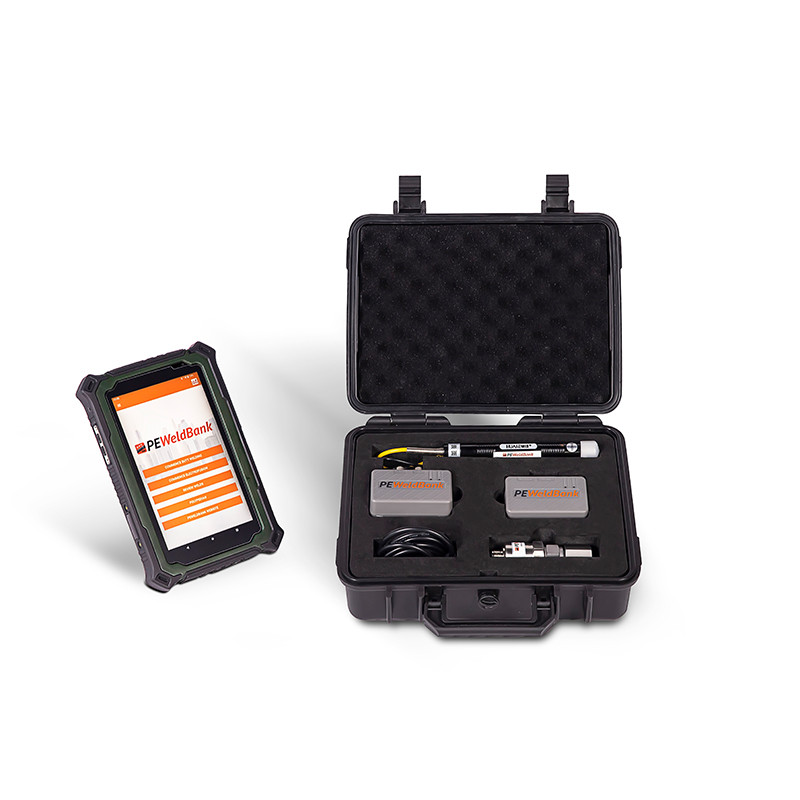
12. El cordón de soldadura se ve mal aunque la máquina esté funcionando.
Considere la presencia de cordones como un indicio del proceso, no como una prueba concluyente. Los cordones irregulares pueden indicar una desalineación; los cordones muy pequeños o excesivos pueden señalar problemas de calentamiento o de fuerza; la contaminación puede generar superficies irregulares. Compare la unión con los criterios de aceptación del procedimiento del proyecto e investigue las variables relevantes de la máquina antes de realizar la siguiente unión.
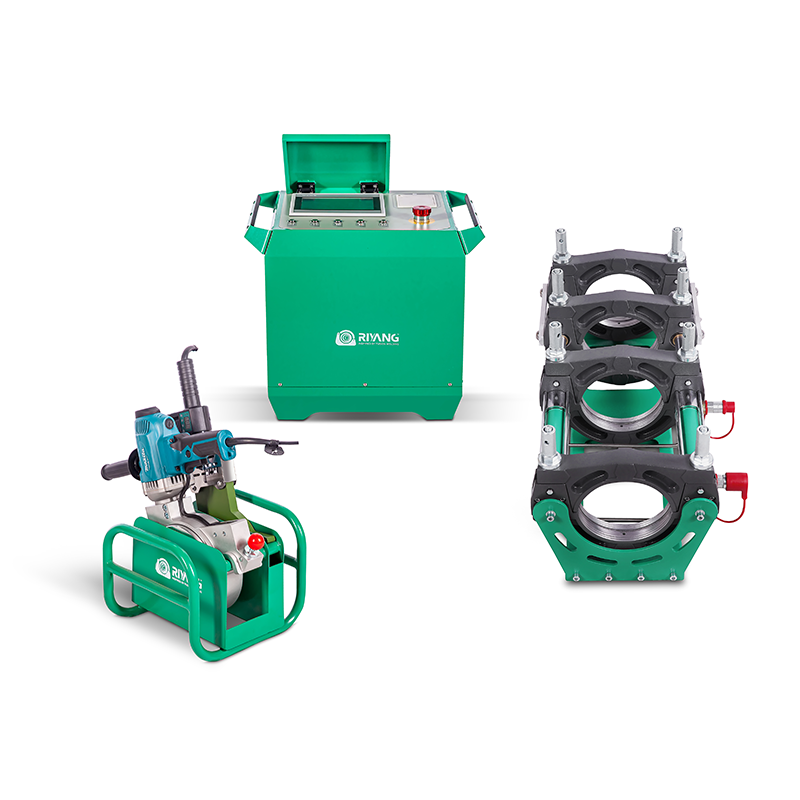
Cree un informe de fallos reproducible.
Para obtener asistencia técnica más rápida, elabore un informe estructurado. Un informe claro suele convertir un vago "problema de la máquina" en una causa que se puede comprobar rápidamente.
- Modelo de máquina y número de serie
- Diámetro exterior de la tubería, diámetro estándar y material.
- Procedimiento estándar y de proyecto de fusión
- Condiciones ambientales y detalles del generador
- Temperatura de ajuste y real, arrastre y presión de fusión
- Fotos o vídeo del paso exacto donde aparece el problema.
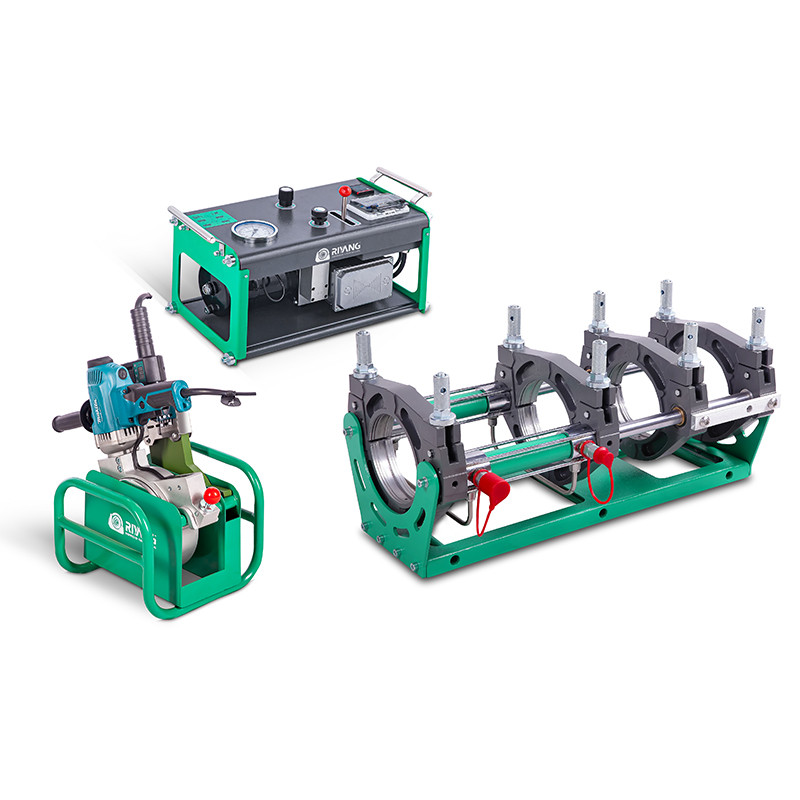
Consulte la gama completa de máquinas de fusión de glúteos RIYANG para confirmar a qué sistema debe hacer referencia su informe de avería.
Preguntas frecuentes
¿Por qué mi máquina de fusión de glúteos pierde presión?
Las causas comunes incluyen fugas hidráulicas externas, juntas desgastadas, acoplamientos rápidos con fugas, fugas en las válvulas, desgaste de la bomba o un manómetro impreciso. Diagnostique sistemáticamente en lugar de aumentar la presión.
¿Puedo soldar si el calentador alcanza la temperatura pero la superficie es irregular?
No. La superficie de fusión debe cumplir con los requisitos de temperatura del procedimiento aprobado. Verifique y revise el calentador antes de continuar.
¿Por qué la presión de arrastre es diferente en cada soldadura?
La posición de la tubería, la pendiente, la curvatura, la fricción con el suelo y el soporte de los rodillos pueden modificar la resistencia del carro. Vuelva a comprobar la resistencia al cambiar la configuración.
Si no se puede aislar la falla de forma segura, registre el modelo, el número de serie, los síntomas, las lecturas de presión/temperatura y las fotos, y luego comuníquese con el soporte técnico de RIYANG con su informe.

